Artykuł sponsorowany
Jak metoda odlewania wpływa na późniejsze toczenie i frezowanie detali z aluminium oraz miedzi
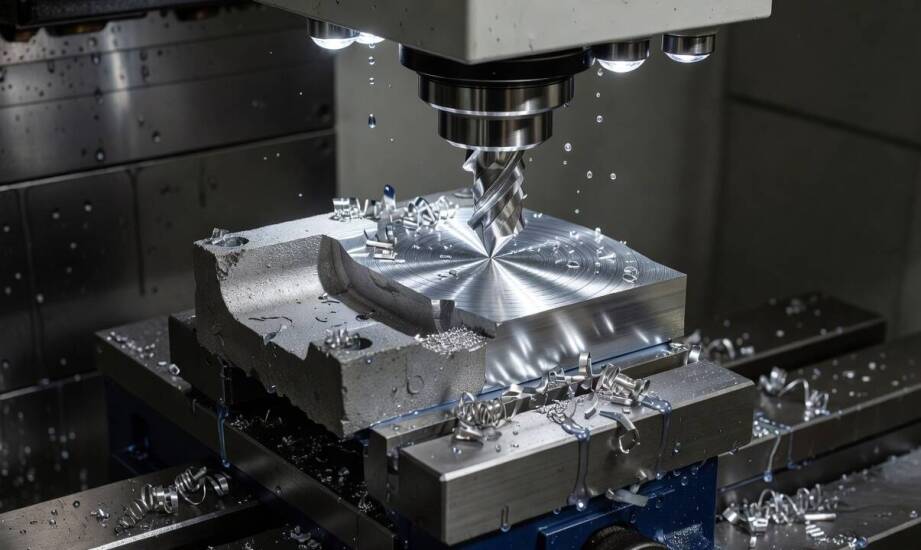
Odlew aluminiowy lub miedziany to często jedynie półprodukt. Jego ostateczna geometria i ścisłe tolerancje wymiarowe powstają dopiero podczas operacji toczenia oraz frezowania. Proces skrawania usuwa naddatki technologiczne i koryguje odchylenia kształtu powstałe w formie. Zapewnia to wymaganą gładkość powierzchni przed ostatecznym montażem elementu w maszynie. Zrozumienie relacji między sposobem odlania detalu a jego późniejszym zachowaniem na obrabiarce ułatwia optymalizację całego łańcucha dostaw.
Wpływ metody odlewania na zakres skrawania
Metoda ukształtowania płynnego metalu bezpośrednio decyduje o ilości materiału przeznaczonego do usunięcia na maszynie CNC. Wpływa ona również na kolejność operacji wykańczających. W odlewach piaskowych stosuje się stosunkowo duże naddatki obróbkowe, sięgające nierzadko kilku milimetrów. Wynika to z naturalnie niższej dokładności wymiarowej oraz szorstkiej powierzchni formy z masy formierskiej. Operatorzy obrabiarek zdejmują najpierw resztki układu wlewowego i twardą warstwę wierzchnią. Wydłuża to czas jednostkowego cyklu produkcyjnego i przyspiesza zużycie narzędzi tnących.
Odlewanie kokilowe gwarantuje znacznie wyższą precyzję wymiarową i gładszą powierzchnię detalu od razu po wyjęciu z matrycy. Zakres materiału zdejmowanego podczas późniejszego cięcia ulega tu wyraźnej redukcji. Narzędzia zyskują swobodniejszy dostęp do obrabianych stref na maszynie. Technolog może dzięki temu zaplanować program z mniejszą liczbą przejść wykańczających. Tę różnicę widać najmocniej przy projektowaniu elementów o skomplikowanej architekturze. Zastosowanie trwałej kokili pozwala uzyskać cienkie ścianki bez ryzyka ich pęknięcia podczas intensywnego frezowania.
Sposób stygnięcia stopu wpływa także na późniejsze zachowanie części w uchwycie frezarki. Szybsze oddawanie ciepła w metalowej formie kokilowej ogranicza powstawanie wewnętrznych naprężeń odlewniczych. Elementy te zachowują mniejsze odkształcenia plastyczne, co ułatwia ich pewne zamocowanie na tokarce. Odlewy z form jednorazowych stygną wolniej i wykazują niższą stabilność geometrii. Wymusza to nierzadko przeprowadzenie dodatkowej operacji planowania powierzchni bazowej przed rozpoczęciem docelowej obróbki.
Zmienność struktury a planowanie obróbki CNC
Lokalna niejednorodność struktury stopu wymaga ostrożnego doboru parametrów cięcia oraz elastycznego podejścia do przyrządów mocujących. W komponentach formowanych w piasku mogą pojawiać się obszary o zróżnicowanej wielkości ziaren oraz lokalne mikroporowatości. W warstwie wierzchniej często zostają również wtrącenia twardego kwarcu. Wywołuje to silne drgania wrzeciona i prowadzi do nierównomiernego wykruszania krawędzi ostrza skrawającego. Programiści CNC wprowadzają w takich sytuacjach mniejsze głębokości skrawania i niższe posuwy. Niezbędne stają się też dodatkowe podpory hydrauliczne zapobiegające wyginaniu się części.
Metal krzepnący w stalowej matrycy wykazuje znacznie drobniejszą i bardziej jednorodną budowę krystaliczną. Poprawia to ogólną przewidywalność zachowania wióra na obrabiarkach numerycznych. Waga surowych odlewów sprawia, że transport między podwykonawcami wyraźnie podnosi koszty logistyczne. Szukając oszczędności, producenci decydują się na zintegrowany łańcuch dostaw, zlecając obróbkę skrawaniem w regionie mazowieckim bezpośrednio wykonawcy formy. Jednolity materiał pozbawiony zanieczyszczeń pozwala stosować wyższe prędkości obrotowe bez obaw o nagłe zniszczenie płytki widiowej.
Ścisła współpraca na linii odlewnia-narzędziownia skutecznie zmniejsza ryzyko błędów międzyoperacyjnych. Projektanci z góry określają naddatki technologiczne z uwzględnieniem sztywności i dynamiki docelowych maszyn. Wspólnie wyznaczają punkty referencyjne i modyfikują kształt detalu tak, aby wyeliminować ugięcia materiału podczas dociskania. Utrzymuje to ciągłość wymiarową między rozlewaniem miedzi czy aluminium a ostatecznym wierceniem otworów. Przekłada się to wprost na krótszy czas przygotowania nowej partii wyrobów.
Etap zdejmowania naddatków to naturalne dopełnienie procesu metalurgicznego. Surowe korpusy zdejmuje się z linii hutniczej i przenosi na centra obróbcze, gdzie zyskują finalną funkcjonalność mechaniczną. Dopiero po przejściu rygorystycznej kontroli wymiarowej detale trafiają do lakierowania proszkowego lub stają się częścią większego podzespołu.
O sukcesie jakościowym obrobionego elementu decyduje pełna zgodność wizji konstruktora formy ze strategią programisty CNC. Producent musi zapewnić powtarzalność strukturalną całej partii, a dział mechaniczny utrzymać odpowiedni reżim cięcia. Brak płynnego przepływu informacji technicznych między tymi wydziałami zazwyczaj generuje braki i wymusza kosztowną selekcję.
Konsolidacja obu technologii w jednym miejscu likwiduje wąskie gardła komunikacyjne. Firma Wako Odlewnia realizuje wlewanie ciekłego aluminium oraz stopów miedzi, łącząc to z kompleksowym wykańczaniem we własnym parku maszynowym. Taki model pozwala na bieżące kalibrowanie gęstości stopu pod kątem specyficznych wymagań nowoczesnego frezowania, służąc branży maszynowej, zbrojeniowej i budowlanej.
Kategorie artykułów
Polecane artykuły

Produkcja gumowych uszczelek: jak nowoczesne technologie zmieniają branżę?
Nowoczesne technologie rewolucjonizują produkcję gumowych uszczelek, wprowadzając innowacje, które poprawiają jakość oraz efektywność wytwarzania. Zaawansowane maszyny i metody obróbki umożliwiają precyzyjne wykonanie produktów o różnych twardościach, co przekłada się na lepsze właściwości uszczelni

Jakie są możliwości aranżacji wnętrz w nowoczesnych domach na sprzedaż?
W dzisiejszych czasach aranżacja wnętrz w nowoczesnych domach na sprzedaż staje się kluczowym elementem przyciągającym nabywców. W artykule omówimy różnorodne style i trendy, które dominują na rynku, a także sposoby ich zastosowania w praktyce, aby stworzyć przestrzeń zarówno funkcjonalną, jak i est