Artykuł sponsorowany
Co decyduje o powtarzalności odlewów z aluminium i stopów miedzi w kokili
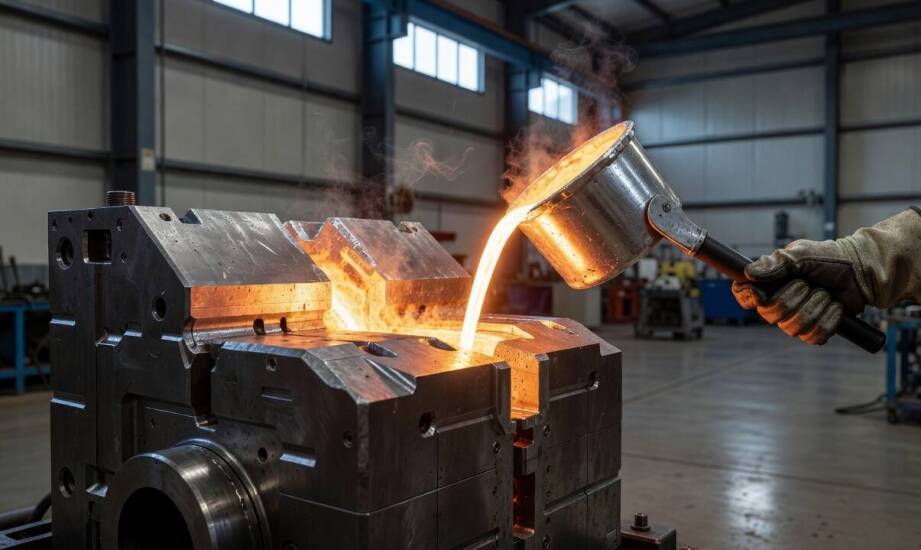
Technologia oparta na trwałej formie metalowej gwarantuje powtarzalność wymiarową oraz stabilność parametrów w seriach produkcyjnych. Wykorzystanie żeliwnej lub stalowej wnęki eliminuje zmienność charakterystyczną dla tradycyjnych form piaskowych. Detale z aluminium i stopów miedzi uzyskują dzięki temu ścisłe tolerancje, sięgające poziomu ±0,076–0,127 mm. Metoda ta pozwala również wygenerować drobną strukturę ziaren. Odlewy mosiężne wykazują z kolei wysoką szczelność, co predysponuje je do pracy w wymagających warunkach przemysłowych. Zastosowanie sztywnego narzędzia zmienia jednak dynamikę stygnięcia stopu. Wymusza to ścisłą kontrolę nad całym cyklem technologicznym, od momentu zalewania po wybicie gotowego elementu.
Jak przebiega zalewanie kokili i krzepnięcie metalu?
Wytwarzanie wyrobów rozpoczyna się od przygotowania samej formy. Metalowa wnęka wymaga wstępnego podgrzania przed wprowadzeniem ciekłego materiału. Temperatura robocza oscyluje w granicach 150–250°C dla stopów aluminium, a w przypadku elementów grubościennych wartości te potrafią być jeszcze wyższe. Podgrzanie narzędzia zapobiega szokowi termicznemu i ułatwia płynięcie ciekłego metalu. Grawitacyjne wlewanie materiału musi przebiegać w sposób spokojny. Minimalizuje to zawirowania i ryzyko wprowadzania tlenków do objętości odlewu.
Kontakt stopu ze ścianką natychmiast inicjuje proces stygnięcia. Intensywny odbiór ciepła przez kokilę formuje zwartą, drobnoziarnistą strukturę o podwyższonych parametrach wytrzymałościowych. Dynamika tego zjawiska znacząco przewyższa tempo stygnięcia w izolujących formach piaskowych. Zbyt gwałtowne obniżenie temperatury prowadzi jednak do powstawania niedolewów. Powolne stygnięcie generuje z kolei niepożądaną segregację składników w strukturze metalu. Po zakrzepnięciu połówki narzędzia ulegają rozsunięciu, operator usuwa rdzenie i wyjmuje detal. Zastosowanie dodatkowych rdzeni piaskowych rozszerza przy tym możliwości formowania skomplikowanych kanałów wewnętrznych.
Parametry decydujące o powtarzalności i jakości
Systemy odpowietrzania i chłodzenia bezpośrednio ograniczają ryzyko porowatości gazowej oraz lokalnych przegrzań. Metalowa ściana narzędzia pozostaje całkowicie nieprzepuszczalna dla gazów wydzielających się z płynnego stopu. Konstruktorzy stosują specjalne rowki na powierzchniach podziału, przelewy oraz mikroszczeliny wokół wypychaczy. Rozwiązania te umożliwiają ujście powietrza i zapobiegają tworzeniu pęcherzy wewnątrz detalu. Profesjonalne odlewanie w formach kokilowych wymaga również wdrożenia układów chłodzenia powietrzem lub wodą. Zjawisko to pozwala kierować krzepnięciem od partii cienkich w stronę nadlewów, skutecznie eliminując jamy skurczowe.
Geometria wyrobu warunkuje jego poprawne ukształtowanie we wnęce. Minimalna grubość ścianki dla stopów aluminiowych wynosi z reguły od 2,5 do 4 mm. Promienie zaokrągleń powinny przekraczać 1 mm, co łagodzi przejścia i redukuje ryzyko pęknięć na gorąco. Ścisłe przestrzeganie tych zaleceń obniża podatność elementu na wady strukturalne. Równomierne rozłożenie masy detalu minimalizuje naprężenia cieplne w trakcie zmiany stanu skupienia. Mechanizm ten jest niezbędny, ponieważ sztywna ściana formy blokuje swobodny skurcz liniowy krzepnącego stopu.
Konstrukcja oprzyrządowania musi uwzględniać odpowiednie kąty pochylenia ścian bocznych. Standardowo wynoszą one od 0,5° do 3°, zależnie od stopnia skomplikowania detalu i specyfiki materiału. Parametr ten decyduje o bezproblemowym wyjęciu zakrzepniętego wyrobu bez zarysowania jego powierzchni. Wako Odlewnia w praktyce produkcyjnej łączy precyzyjne modelowanie geometrii z doborem właściwych naddatków obróbkowych. Skurcz na poziomie 0,8–1,3% dla aluminium oraz 1,3–1,8% dla mosiądzu wymusza przeprowadzenie ścisłych przeliczeń jeszcze przed fizycznym wykonaniem ramy odlewniczej.
Kiedy kokila najlepiej wspiera produkcję seryjną?
Technologia trwałej formy znajduje optymalne zastosowanie przy realizacjach średnio i wielkoseryjnych. Wybór tej metody pokrywa zapotrzebowanie rynków o wysokich rygorach technicznych, w tym branży maszynowej, motoryzacyjnej, medycznej i zbrojeniowej. Elementy pracujące pod obciążeniem zyskują w tym procesie niezbędną spójność wewnętrzną. Sektor energetyczny wykorzystuje te parametry do budowy bezpiecznych i trwałych komponentów infrastruktury. Opłacalność inwestycji w dedykowane oprzyrządowanie rośnie wraz ze zwiększaniem wolumenu zamówień.
Uruchomienie procesu wytwarzania wymaga zamknięcia wszystkich ustaleń technologicznych przed stworzeniem ostatecznego modelu. Zespół inżynierski określa lokalizację doprowadzeń metalu, precyzuje układy zasilania oraz wylicza naddatki na późniejszą obróbkę skrawaniem. Wczesna analiza punktów stygnięcia skutecznie redukuje udział braków w gotowej partii. Rzetelne zaplanowanie tych czynników tworzy fundament pod ekonomiczne i stabilne dostawy zaawansowanych wyrobów metalowych.
Kategorie artykułów
Polecane artykuły

Produkcja gumowych uszczelek: jak nowoczesne technologie zmieniają branżę?
Nowoczesne technologie rewolucjonizują produkcję gumowych uszczelek, wprowadzając innowacje, które poprawiają jakość oraz efektywność wytwarzania. Zaawansowane maszyny i metody obróbki umożliwiają precyzyjne wykonanie produktów o różnych twardościach, co przekłada się na lepsze właściwości uszczelni
Materiały grawerskie produkowane w UE – jakie zalety mają?
Wprowadzenie do tematu materiałów grawerskich z UE podkreśla ich znaczenie w przemyśle oraz rosnące zainteresowanie jakością i innowacyjnością. Wybór surowców z Unii Europejskiej ma kluczowe znaczenie dla producentów i użytkowników, gdyż wpływa na efektywność procesów grawerskich oraz satysfakcję kl